- AZTM-50/76 Otomatik CNC Metal Boru Ucu Daraltma ve Konikleme Makinası
- TM100 Çok Şekilli Tek Kafalı Boru Uç Şekillendirme Makinesi
- DTM40 Yüksek Verimli Çift Kafa Hidrolik Boru Ucu Şekillendirme Makinesi
- TM80 Otomatik Tek Kafalı Boru Sonu Şekillendirme Makinesi
- TM60 Hidrolik Tek Kafalı Boru Sonu Şekillendirme Makinesi
- TM40 Yüksek Verimli Otomatik Tek Kafalı Boru Uç Şekillendirme Makinesi

Boru Şekillendirme: Kesme, Bükme, Uç Şekillendirme ve Son İşlem Ayrıntılı Olarak Açıklanıyor
Tarih:Sep 24, 2026
Tüp şekillendirme geniş bir terimdir ve tam da bu yüzden ilk başta kafa karıştırıcı olabilir. Gerçek bir üretim ortamında, bir borunun kesilmesinden uzunluğa ve belirli bir yarıçapa kadar bükülmesine, uçların şekillendirilmesine, kenarların pahlanmasına, deliklerin açılmasına ve çapların genişletilmesine kadar her şeyi kapsar. Her işlem malzemeyi biraz değiştirir ve sıra önemlidir. Sıralamayı yanlış yaparsanız parçaları tamir etmekten daha fazla zaman harcarsınız.
Üretimde Boru Şekillendirmenin Gerçekte Neleri Kapsadığı
Çoğu kişi geliyor tüp şekillendirme çünkü bir tüpü bükmeleri gerekiyor. Bu bariz başlangıç noktasıdır, ancak tek başına bükme nadiren bitmiş bir parça oluşturur. Tipik bir iş akışı, borunun uzunlamasına kesilmesini, uçlarının hazırlanmasını, şekillendirilmesini ve ardından ayrıntıların bitirilmesini içerir. Herhangi bir adım toleransın dışındaysa son montaj uymayacaktır.
Sektör olarak biz boru şekillendirmeyi tek bir işlemden ziyade bir zincir olarak görüyoruz. Kare olmayan bir kesim bükülme açısına yol açacaktır. Geri esneme telafisi yapılmayan bir bükülme, fikstürle eşleşmeyecektir. Çok pürüzlü bir pah, kaynağı bozar. Bunlar teorik sorunlar değil. Daha hızlı çevrim süreleri ve daha sıkı toleranslar için baskı yapan mağazalarda her gün karşımıza çıkıyorlar.
Üretim Alanı İçin Bir Süreç Haritası
Yeni bir tüp parçası geldiğinde en yararlı ilk adım, işlemleri sırayla haritalamaktır. Aşağıdaki tablo metal boru işlerinin çoğunu kapsayan basitleştirilmiş bir versiyonu göstermektedir.
| Süreç | Tipik Ekipman | Ne Sağlar |
|---|---|---|
| Kesme | Manuel, pnömatik, hidrolik veya CNC testereler; lazer kesiciler | Kontrollü çapaklarla doğru uzunluklar |
| Bükme | NC, CNC, rulo bükme makineleri, çift kafalı makineler | Açılar, yarıçaplar ve çoklu büküm geometrisi |
| Son şekillendirme | Tek veya çift kafalı uç şekillendirme makineleri | Genişletilmiş, küçültülmüş veya kapalı uçlar |
| Pah kırma | Tek veya çift kafalı pah kırma makineleri | Kaynak hazırlığını ve çapakları alınmış kenarları temizleyin |
| Delme | Hidrolik veya ark delme makineleri | Delikler, yuvalar ve çentikler |
| Genişleyen | Yatay veya dikey genişleyen makineler | Bağlantı parçaları için kontrollü çap değişiklikleri |
 CNC Serisi Tam Otomatik Servo Beslemeli Boru Kesme Makinası Bükme ve uç şekillendirme öncesinde kare, düşük çapaklı kesimler arayan endüstriyel atölyeler için tam otomatik PLC kontrollü boru ve çubuk kesme makinesi. Ürünü Görüntüle →
Kesme adımı tonu belirler. Kesim kare değilse veya çapak ağırsa, daha sonraki her operasyonda bunu telafi etmek gerekir. Bu nedenle birçok mağaza, başka herhangi bir şeyi yükseltmeden önce güvenilir bir kesme makinesine yatırım yapar. İyi bir kesim, bükme ve uç şekillendirmeyi çok daha öngörülebilir hale getirir.
Farklı Endüstriler Borularını Nasıl Şekillendiriyor?
Farklı sektörlerde aynı temel süreçler ortaya çıkıyor ancak öncelikler değişiyor. içinde otomotiv üretimi , çevrim süresi ve tekrarlanabilirlik genellikle temel kaygılardır. HVAC çalışmalarında boru şekillendirme genellikle temiz kıvrımlara ve güvenilir bağlantılara odaklanır. İnşaat ve yapısal işler, dayanıklılığa ve ağır duvar kalınlıklarıyla başa çıkma yeteneğine öncelik verme eğilimindedir.
Tüp şekillendirmeyi fitness ekipmanlarında, ev aletlerinde, veri merkezi soğutma sistemlerinde ve tarım makinelerinde de görüyoruz. Bu alanların her birinin kendi tolerans beklentileri ve hacim gereksinimleri vardır. Ayda birkaç yüz parça üreten bir atölye, üç vardiya çalışan bir fabrikadan farklı ekipman seçecektir. Süreç haritası aynı kalır ancak otomasyon düzeyi değişir.
Yaygın Boru Şekillendirme Sorunları ve Nasıl Okunmalı?
Boru imalatçılarıyla birkaç yıl çalıştıktan sonra aynı sorunların tekrar tekrar ortaya çıktığını fark etmeye başlarsınız. Çoğu gizemli değil. Bunlar bir süreç adımının dikkat gerektirdiğinin sinyalleridir.
Geri yaylanma
Her bükülmüş tüp, basınç bırakıldığında biraz geri yaylanır. Bükme açısı sürekli olarak kapalıysa çözüm genellikle kontrol sisteminde dengeleme yapmak veya takımları ayarlamaktır. Modern CNC bükücüler bunu iyi bir şekilde halleder ancak yine de kullandığınız malzemeyi anlamanıza yardımcı olur. Duvar kalınlığı, alaşım ve temper, tüpün ne kadar hareket ettiğini etkiler.
Çapaklar ve Uç Deformasyonu
Kesilen uçtaki çapak, kozmetik bir sorundan daha fazlasıdır. Bir ölçümü bozabilir, bir fikstüre zarar verebilir veya bir kaynakta zayıf bir nokta oluşturabilir. Pah kırma ve çapak alma makineleri standart çözümdür ancak doğru kesme bıçağı ve ilerleme hızı da önemlidir. Boru ucu kesme sırasında deforme olursa sorun makinenin kendisinden ziyade kelepçeden veya bıçağın durumundan kaynaklanıyor olabilir.
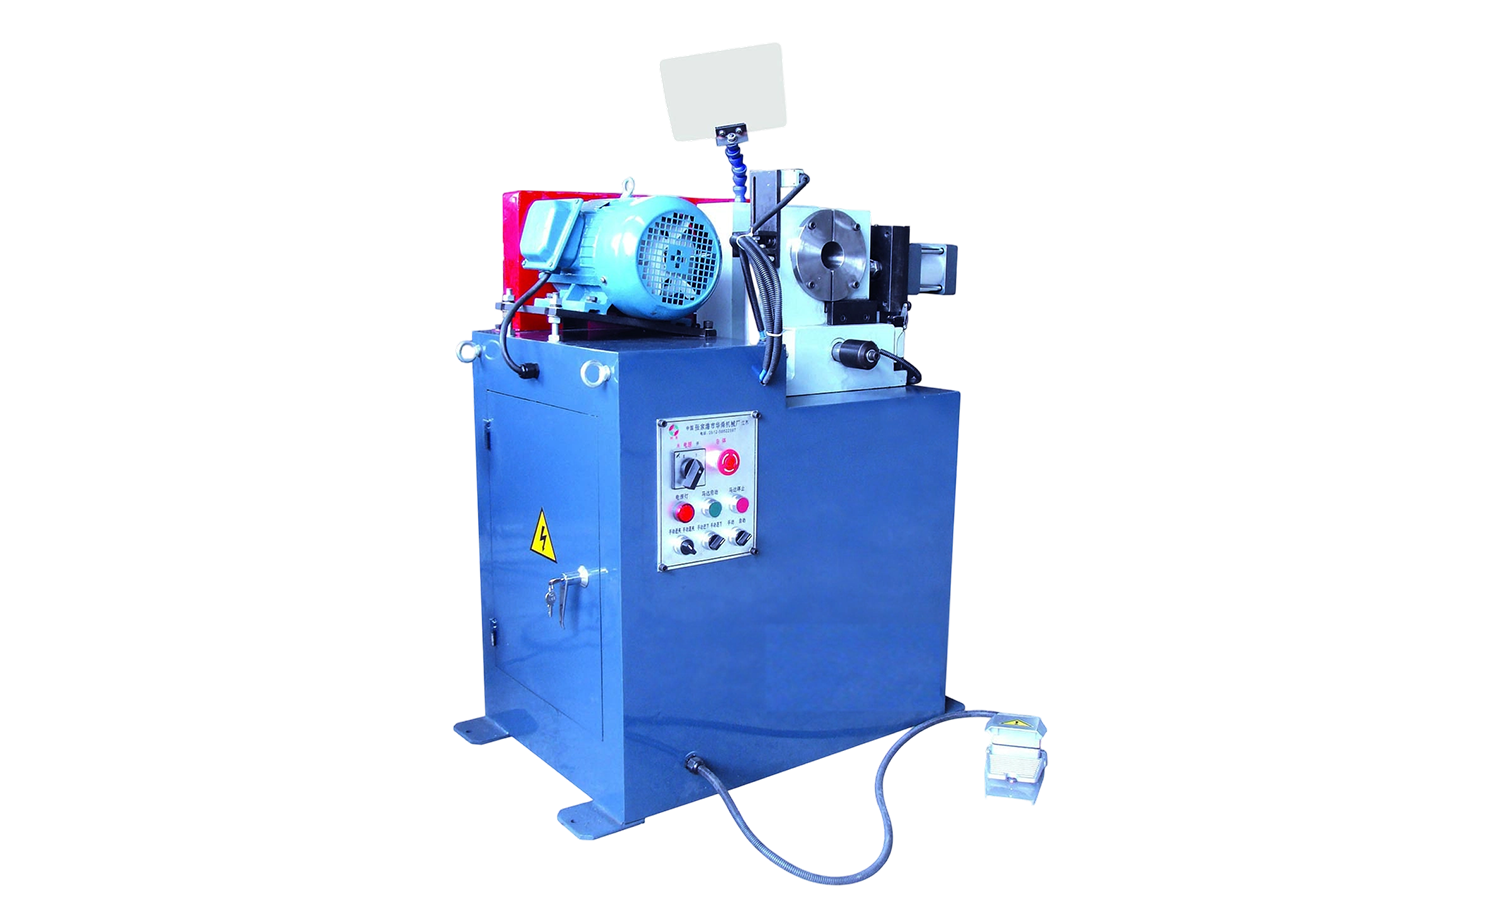 EF AC Serisi Yüksek Hassasiyetli Tek Kafa Boru Pah Kırma Makinesi Daha fazla şekillendirmeden önce çapakları gidermek için düz, iç ve dış kenarları bitiren yarı otomatik pnömatik boru pah kırma makinesi. Ürünü Görüntüle →
Uç Oluşturan Çatlaklar
Bir uç genişletildiğinde veya küçültüldüğünde malzemenin yırtılmadan akması gerekir. Çatlaklar genellikle tek geçişte çok fazla deformasyona, yanlış yağlamaya veya tavlanması gereken bir malzemeye işaret eder. Bir test parçası çalıştırmak ve şekillendirme sonrasında duvar kalınlığını kontrol etmek, çok fazla hurda tasarrufu sağlayan basit bir alışkanlıktır.
Fazla Satın Almadan Ekipman Seçimi
En sık duyduğumuz sorulardan biri, bir atölyenin manuel makineyle mi başlaması gerektiği yoksa doğrudan CNC modeline mi geçmesi gerektiğidir. Dürüst cevap hacmine, parça karmaşıklığına ve ne kadar operatör becerisine sahip olduğunuza bağlıdır. Manuel bükücü, düşük hacimli işler ve prototipler için mükemmel olabilir. Binlerce parçada tekrarlanabilirliğe ihtiyaç duyduğunuzda bir CNC makinesi maliyetini karşılar.
- Makineyi, hiçbir zaman gerçekleşmeyecek bir tahminle değil, mevcut iş yükünüzle eşleştirin.
- Tüm süreç zincirini göz önünde bulundurun, çünkü iyi bir bükücü kötü bir kesimi düzeltemez.
- Çok sayıda farklı parça numarası çalıştırıyorsanız geçiş süresini düşünün.
- Büyüme için yer bırakın ancak kullanmayacağınız kapasite için ödeme yapmayın.
 CNC M Serisi Tam Otomatik Çok Yarıçaplı Boru Bükme Makinesi Programlanabilir eksenlere ve PLC dokunmatik ekran kontrolüne sahip tam otomatik servo boru bükme makinesi, zorlu üretim hacimlerinde tekrarlanabilir, yüksek hassasiyette bükme için uygundur. Ürünü Görüntüle →
Ayrıca sizin türde bir parçayı daha önce görmüş biriyle konuşmak da yardımcı olur. Duvar kalınlığı, bükülme yarıçapı ve yıllık hacim hakkında kısa bir konuşma pahalı bir hatayı önleyebilir.
Süreci Bir Araya Getirmek
Boru şekillendirme, adımlar tek bir sistem olarak ele alındığında en iyi sonucu verir. Kesme, bükme, şekillendirme, pah kırma, delme ve genişletme işlemlerinin tümü birbirini etkiler. En iyi sonuçları alan atölyeler genellikle yalnızca tek bir makinenin performansına değil, operasyonlar arasındaki geçişe de dikkat edenlerdir.
Yeni bir hat planlıyorsanız veya eski bir makineyi değiştiriyorsanız, net bir süreç haritasıyla ve gerçekçi bir hacim tahminiyle başlayın. Buradan itibaren ekipman seçimlerinin gerekçelendirilmesi çok daha kolay hale geliyor. Zincirin bir kısmına daha derinlemesine bakmak için boru kesmeye yönelik eksiksiz kılavuz seçenekleri ve ödünleşimleri daha ayrıntılı olarak ele alır.
Önerilen Makaleler


Telif hakkı © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Tüm Hakları Saklıdır.
Özel Hassas Boru Şekillendirme Makinesi Üreticileri