- Kısa Metal ve PVC Borular için DEF50PVS Servo Boru Pah Kırma Makinesi
- ES550 Büyük Profil ve Borular için Yarı Otomatik Alüminyum Kesim Makinası
- Kolay Program Ayarlı NC S Serisi Mandrelli Hidrolik Boru Bükme Makinası
- Servo-Hidrolik Kontrollü CNC L Serisi Tam Otomatik Boru Bükme Makinası
- DTM40 Yüksek Verimli Çift Kafa Hidrolik Boru Ucu Şekillendirme Makinesi
- TM40 Yüksek Verimli Otomatik Tek Kafalı Boru Uç Şekillendirme Makinesi

Boru şekillendirme malzemesi: Uygulamalar, Seçim Kriterleri ve Pratik Kılavuz
Tarih:Sep 17, 2026
Bir imalatçı bize malzemeyi sorduğunda tüp şekillendirme , genellikle başka bir soruyla yanıt veririz: Ne inşa etmeye çalışıyorsunuz ve virajlar ne kadar sıkı? Bükme makinesine yüklediğiniz malzeme, takım ömrünü, çevrim süresini, bükme kalitesini ve bitmiş parçanın muayeneden geçip geçmediğini belirler. Boru şekillendirme için evrensel olarak en iyi malzeme yoktur; yalnızca belirli bir iş için doğru malzeme vardır.
Boru Şekillendirmede Malzeme Seçimi Neden Önemlidir?
Boru şekillendirme birçok işlemi kapsar: döner çekmeli bükme, rulo bükme, kesme, uç şekillendirme, pah kırma ve delme. Her proses iş parçası malzemesiyle farklı şekilde etkileşime girer. Güzel bir şekilde bükülen bir tüpün temiz bir şekilde kesilmesi zor olabilir. Çatlamadan son şeklini alan bir alaşım, o kadar agresif bir şekilde geri yaylanabilir ki, her bükülme açısının telafi edilmesi gerekir. Malzeme davranışını anlamak, düzgün üretim ile hurda yığını arasındaki farktır.
En önemli üç özellik: akma mukavemeti, uzama ve iş sertleşmesi. Akma mukavemeti, borunun plastik olarak deforme olmaya başlamasından önce ne kadar kuvvete ihtiyaç duyulacağını belirler. Uzama, malzemenin kırılmadan önce ne kadar esneyebileceğini gösterir; bu da dar yarıçaplı bükümler için kritik öneme sahiptir. İş sertleşmesi, malzemenin deforme oldukça ne kadar hızlı güçlendiğini, bükülebilirliği, takım aşınmasını ve yapabileceğiniz şekillendirme geçişlerinin sayısını etkilediğini açıklar.
Boru Şekillendirme için Ortak Malzemeler
Bunlar, boru şekillendirme atölyelerinde en sık gördüğümüz malzemeler ve her birinden bekleyebileceğiniz davranışlardır.
| Malzeme | Tipik Uygulamalar | Şekillendirilebilirlik Notları |
|---|---|---|
| DOM 1020/1026 yumuşak çelik | Rulo kafesleri, şasiler, yapısal çerçeveler | Her yönüyle mükemmel seçim; mandrel desteğiyle tahmin edilebileceği gibi bükülür |
| 4130 kromol | Havacılık, motor sporları, hafif yapılar | Güçlü, ancak daha fazla güç ve dikkatli bir geri esneme telafisi gerektirir |
| Östenitik paslanmaz (304/316) | Gıda işleme, tıbbi ekipman, mimari işler | İş hızla sertleşir; güçlü makinelere ve iyi yağlamaya ihtiyaç duyar |
| Alüminyum (6061, 6063) | Mobilya, ısı eşanjörleri, korkuluklar | Dar yarıçaplarda kolayca çatlar; öfke ve mandrel'i dikkatlice seçin |
| Bakır ve pirinç | Sıhhi tesisat, elektrik parçaları, dekoratif ürünler | Yumuşak ve şekillendirilmesi kolaydır ancak çizilmeye ve ovalleşmeye eğilimlidir |
| Titanyum (Sınıf 2 ve 5) | Havacılık, denizcilik, tıbbi implantlar | Çok zorlu; özel takımlara ve yavaş bükme hızlarına ihtiyaç duyar |
Yumuşak çelik, özellikle DOM 1020 veya 1026, yapısal ve otomotiv işlerinde boru şekillendirme için en yaygın malzeme olmaya devam ediyor. Tahmin edilebileceği gibi bükülür, şeklini iyi korur ve mandrel destekli bükmeye tutarlı yanıt verir. Takla kafesleri, şasi bileşenleri ve ağır ekipman parçaları üreten atölyeler için DOM çeliği en iyi güç, süneklik ve maliyet dengesini sunar.
304 ve 316 gibi östenitik paslanmaz çelikler gıda işleme, tıbbi ekipman ve mimari projelerde popülerdir. Korozyona karşı dayanıklıdırlar ve iyi görünürler, ancak agresif bir şekilde sertleşirler. Kısmen bükülmüş bir paslanmaz boru, deforme olmuş bölgede daha sert ve daha güçlü hale gelir, bu da bükmenin geri kalanı için gereken kuvveti arttırır ve takımın aşınmasını hızlandırır. Temiz paslanmaz bükümler için alüminyum-bronz sıyırıcı kalıplar ve yüksek kaliteli yağlayıcı şarttır.
6061-T6 ve 6063-T52 gibi alüminyum alaşımları hafiftir ve işlenmesi kolaydır, bu nedenle mobilya, mobilya gibi endüstrilere hakimdirler. HVAC ve mimari korkuluk. Ancak dar yarıçaplarda daha kolay çatlarlar. Temperleme durumu kritiktir: tamamen sertleştirilmiş bir T6 temperi, T52 veya O temperinden çok daha az uzamaya sahiptir. Alüminyumda sıkı kıvrımlara ihtiyacınız varsa, daha yumuşak bir kıvam seçin ve iç duvarı desteklemek için yeterli bilyaya sahip bir mandrel kullanın.
Şekillendirme Davranışını Yönlendiren Malzeme Özellikleri
Akma Dayanımı ve Geri Yaylanma
Geri esneme, bükülme yükü kaldırıldıktan sonra tüpün elastik olarak toparlanmasıdır. Her malzeme farklı bir dereceye kadar geri yaylanır. 4130 kromol ve titanyum gibi yüksek mukavemetli malzemeler, yumuşak çelikten çok daha fazla geri yaylanır, bu nedenle bükme kalıbının, geri kazanımı telafi edecek bir açıyla boruyu fazla bükmesi gerekir. Modern CNC boru bükme makineleri bunu programlanabilir telafiyle hallediyor ancak her malzeme partisinin yine de doğrulanması gerekiyor.
Uzama ve Minimum Bükülme Yarıçapı
Uzama, dış duvar kırılmadan önce bir tüpün ne kadar sıkı bükülebileceğini belirler. Kural olarak, malzeme ne kadar sert olursa, minimum merkez çizgisi yarıçapının boru çapına göre o kadar büyük olması gerekir. Yumuşak çelik bir boru genellikle dış çapın 1,5 katı kadar dar bir yarıçapa kadar bükülebilirken, yüksek mukavemetli bir alüminyum veya titanyum borunun çapının 3 katı veya daha fazlası gerekebilir. Dışarıdan duvarın incelmesi ve içeriden buruşması dikkat edilmesi gereken iki arıza türüdür.
İş Sertleşmesi ve Takım Aşınması
Klasik örnekler olarak paslanmaz çelik ve titanyum gibi hızla sertleşen malzemeler, takımları daha hızlı aşındırır ve tezgahtan daha fazla güç gerektirir. Boru şekillendirme için bir malzeme seçtiğinizde, takım bakımının maliyetini ve sağlam kelepçeleme ihtiyacını hesaba katın. Servo-hidrolik kontrollü ağır hizmet tipi bir CNC bükücü, bu malzemeler için hafif hizmet tipi bir makineden çok daha iyi bir seçimdir.
Alet Malzemeleri: Aleti Boruyla Eşleştirin
Boruya temas eden takımlar genellikle zor bir malzemenin başarılı bir şekilde oluşturulup oluşturulamayacağına karar verir. Karbon çeliğindeki çoğu boru bükme işi için alaşımlı çelik takımlar en iyi seçimdir çünkü aşınmaya dayanıklıdır ve uzun üretim süreçlerinde boyutsal doğruluğunu korur. Ancak iş parçası demir esaslı paslanmaz veya titanyum olduğunda, alet ile boru arasındaki basınç aşınmaya ve çizilmeye neden olabilir. Bu durumlarda, silici kalıplar ve mandreller için alüminyum-bronz takımlar sürtünmeyi azaltır ve boru yüzeyini korur.
Krom kaplı mandreller başka bir yaygın seçenektir. Alüminyum, bakır ve bronz boruların bükülmesi için düşük sürtünme sunarlar ve yüksek hacimli üretimde iyi dayanırlar. Önemli olan takım malzemesini yalnızca iş parçasına değil, aynı zamanda yağlama stratejinize ve tezgahın güç kapasitesine de uygun hale getirmektir.
Malzeme Karışımınız için Doğru Makineyi Seçmek
Boru şekillendirme malzemesini anladıktan sonraki adım, onu doğru ekipmanla eşleştirmektir. Yüksek mukavemetli çelikten yapılmış ağır duvarlı borular, yüksek yükleri kaldırabilecek bir mandrel eksenine ve servo-hidrolik güce sahip tam otomatik bir CNC bükme makinesi gerektirir. İnce duvarlı alüminyum ve paslanmaz borular, kırışıklıkları ve ovalliği önlemek için hassas mandrel kontrolü ve tutarlı bükme hızları gerektirir.
 SB-219CNC Servo-Hidrolik Kontrollü Tam Otomatik CNC Boru Bükme Makinası Bu tam otomatik boru bükme makinesinde, çeşitli malzemeler üzerinde hassas, tekrarlanabilir bükmeler için hidrolik ve CNC modlarını destekleyen üç programlanabilir eksen, servo motor ve dokunmatik ekranlı bir PLC bulunur. Ürünü Görüntüle →
Çok çeşitli malzemeleri büken atölyeler için, programlanabilir yarıçap telafisine ve çoklu yarıçap özelliğine sahip bir makine, saatlerce süren kurulum süresinden tasarruf sağlar. Müşterilerimiz otomotiv üretimi Tek vardiyada rutin olarak yumuşak çelik, alüminyum ve paslanmaz arasında geçiş yapın. Başarılarının anahtarı, her malzeme ve boru boyutu için büküm parametrelerini saklayan bir makinedir.
Kesme ve Uç Şekillendirme Malzemeye de Bağlıdır
Bükme, malzemenin önemli olduğu tek işlem değildir. Bir borunun aşırı çapak olmadan temiz bir şekilde kesilmesi, malzemenin sertliğine uygun bir bıçak hızı ve ilerleme hızı gerektirir. Örneğin alüminyum hızlı bir şekilde keser ancak bıçak üzerinde birikme eğilimi gösterirken, paslanmaz daha düşük hızlar ve daha fazla soğutma sıvısı gerektirir.
 CNC Serisi Otomatik Servo Besleme Boru Kesme Makinası PLC kontrollü, hidrolik bağlamalı ve beslemeli, karbon ve paslanmaz çelik üzerinde çapaksız kesim yapabilen, çok borulu bağlantılara sahip ve düşük gürültülü çalışan otomatik daire testere kesme makinesi. Ürünü Görüntüle →
Boru ucunun küçültülmesi, genişletilmesi ve soğuk şekillendirilmesini içeren uç şekillendirme, malzeme kalitesine eşit derecede duyarlıdır. Uzaması iyi olan bir malzemenin çapı tek bir hareketle birkaç milimetre kadar azaltılabilir. Bunun yerine kırılgan veya işlenerek sertleştirilmiş bir malzeme çatlayabilir. Ayarlanabilir strok ve hıza sahip hidrolik uç şekillendirme makineleri, her malzemeye uyum sağlamak için gereken kontrolü sağlar.
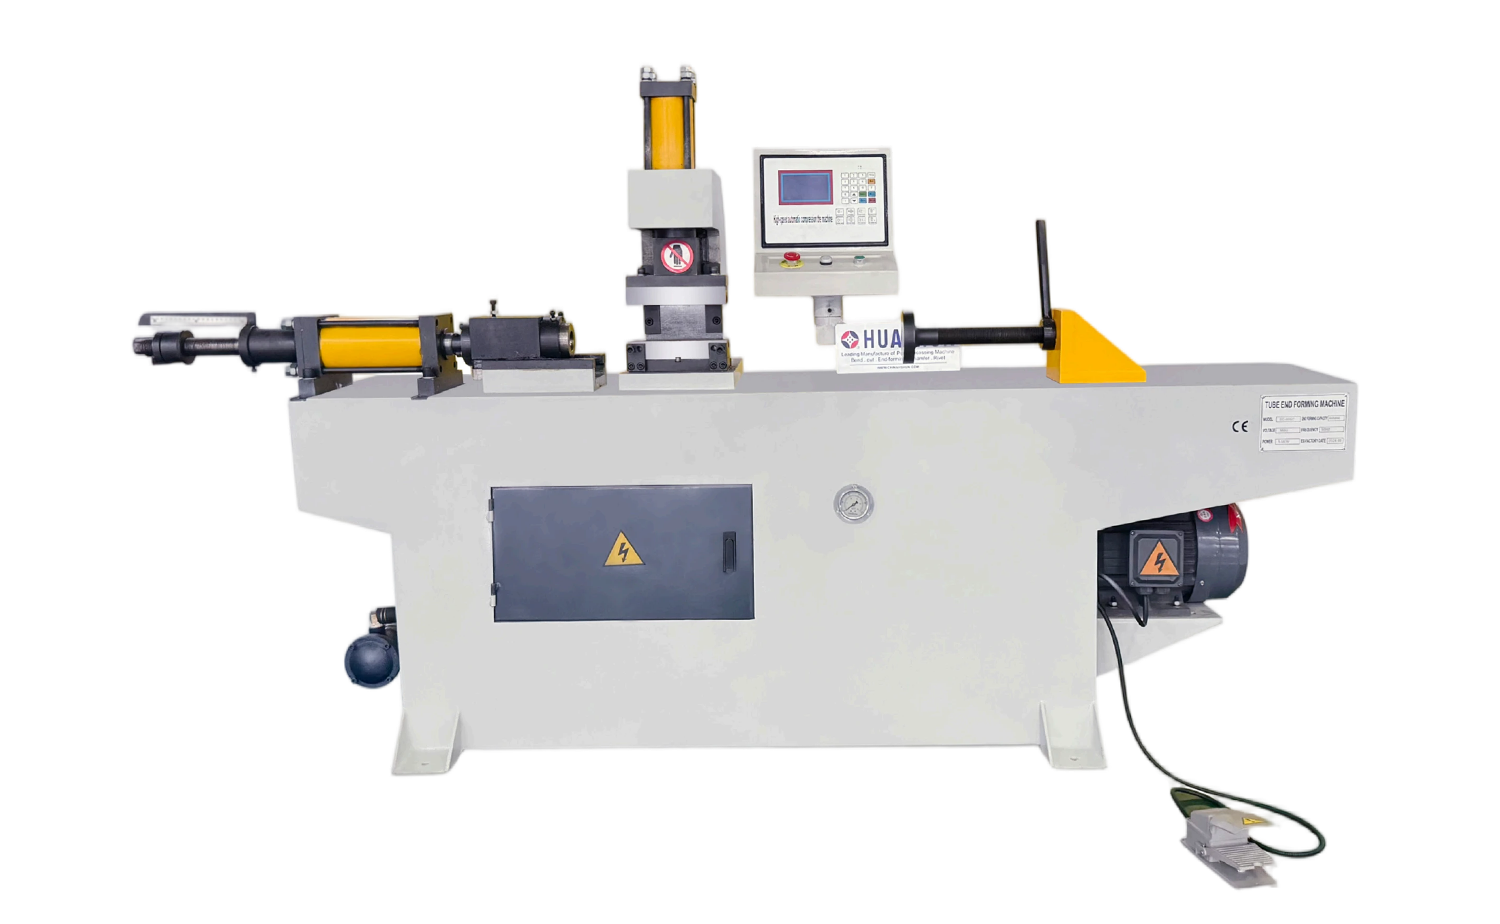 TM40 Otomatik Tek Kafalı Boru Sonu Şekillendirme Makinesi Yüksek hacimli üretimde boru uçlarını küçültmek, genişletmek ve soğuk şekillendirmek için otomatik veya manuel modlar ve çok yönlü kalıp şekilleri sunan, PLC dokunmatik ekranlı hidrolik uç şekillendirme makinesi. Ürünü Görüntüle →
Yüksek hacimli üretim için, doğru kalıp setine sahip otomatik tek kafalı uç şekillendirici, büyük partiler arasında tutarlı sonuçlar üretir. Hangi malzemeyi seçerseniz seçin, tam üretime geçmeden önce malzemenizi test edin ve şekillendirme hızını ve yağlamayı ayarlayın.
Boru Şekillendirme İçin Malzeme Seçimine İlişkin Pratik İpuçları
- Her zaman malzeme sertifikasını kontrol edin. Akma mukavemeti ve uzama bir ısı partisinden diğerine değişir.
- Üretimden önce bükme testlerini çalıştırın. Gerçek aletlerle yapılan küçük bir örnek, geri esnemeyi, kırışmayı ve duvar incelmesini ortaya koyuyor.
- Öfkeyi bükülme yarıçapıyla eşleştirin. Sıkı bükümler için daha yumuşak bir temper seçin ve gerekirse şekillendirme sonrasında ısıl işlem uygulayın.
- Paslanmaz ve titanyum için yağlamayı cömertçe kullanın.
- Tekrarlanan siparişlerin kanıtlanmış parametrelerle başlaması için malzeme lotları ve makine ayarlarının yer aldığı bir kayıt defteri tutun.
- Makine tedarikçinizle önceden konuşun. Deneyimli bir boru şekillendirme ekipmanı üreticisi, malzeme karışımınız için takım ve makine konfigürasyonları önerebilir.
Malzeme her başarılı boru şekillendirme işleminin temelidir. Akma dayanımı, uzama ve iş sertleşmesinin süreci nasıl etkilediğini anlayarak ve malzemeyi doğru makine ve takımlarla eşleştirerek tutarlı bükme kalitesi, daha uzun takım ömrü ve daha az reddedilen parça elde edebilirsiniz. Boru şekillendirme için yeni bir malzemeyi değerlendiriyorsanız ve ekipman kurulumu konusunda tavsiye almak istiyorsanız ekibimizle iletişime geçin. Muhtemelen onu daha önce bükmüşüzdür veya büken birini tanıyoruz.
Önerilen Makaleler


Telif hakkı © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Tüm Hakları Saklıdır.
Özel Hassas Boru Şekillendirme Makinesi Üreticileri